Die Angaben stammen aus Patenten, dem Markenregister des DPMA, Normen und VDI-Richtlinien, aus Unterlagen der Hersteller und von Fraunhofer, IFA und BG ETEM. Die Quellen stehen am Ende.
Was ist selektives Laserschmelzen (SLM)?
Selektives Laserschmelzen, kurz SLM, ist ein 3D-Druck-Verfahren für Metall: Ein Laser schmilzt Metallpulver Schicht für Schicht vollständig auf, und daraus entsteht ein festes Metallteil. Der Bauraum ist dabei mit Schutzgas gefüllt, damit das heiße Metall nicht mit Sauerstoff reagiert. So beschreibt es schon das Fraunhofer-Patent von 1996: Pulver ohne Bindemittel, vollständig aufgeschmolzen, unter Schutzgas.
Für dasselbe Verfahren gibt es mehrere Namen:
- Pulverbettbasiertes Schmelzen von Metall mittels Laserstrahl, PBF-LB/M: So heißt es in der VDI-Richtlinie 3405. Die deutsche Fassung der Norm ISO/ASTM 52911-1 sagt laserbasierte Pulverbettfusion von Metallen. Englisch oft kurz LPBF.
- Laser-Strahlschmelzen: der deutsche Fachbegriff der VDI-Richtlinien.
- DMLS: der Name, den der Hersteller EOS verwendet, eine eingetragene Marke von EOS. Bei Druckdiensten wie Protolabs heißt es ausgeschrieben direktes Metall-Lasersintern, EOS selbst sagt heute Direkt Metall Laser Schmelzen.
- SLM: In Deutschland eine eingetragene Wortmarke, seit 2001 im Register des DPMA. Sie gehört heute der DMG MORI Additive GmbH und der Nikon SLM Solutions AG gemeinsam.
Wie funktioniert das SLM-Verfahren?
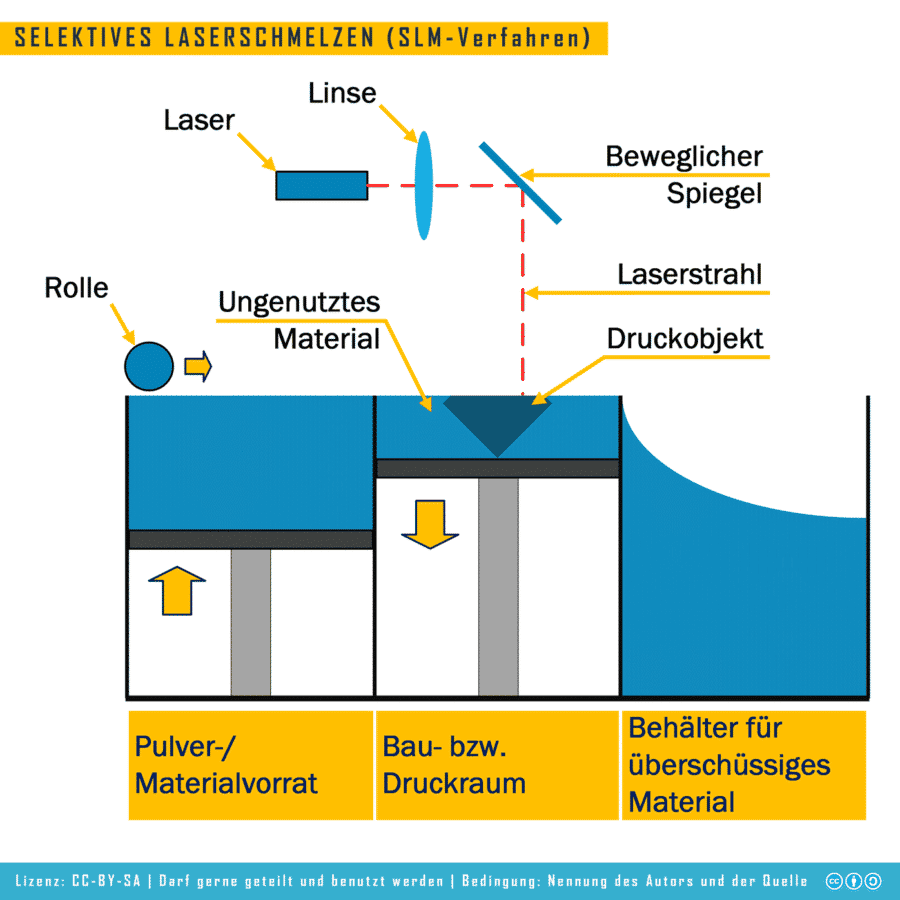
Ein Laser schmilzt unter Schutzgas Schicht für Schicht Metallpulver auf, nach jeder Schicht senkt sich die Bauplatte und neues Pulver kommt darüber. Im Einzelnen:
- Vorbereiten: Am Rechner wird das Teil auf der Bauplatte angeordnet, und es werden Stützen geplant.
- Schutzgas: Der Bauraum wird mit Argon oder Stickstoff geflutet.
- Pulver auftragen: Ein Beschichter, etwa eine Klinge (Rakel), verteilt eine dünne Schicht Metallpulver über die Bauplatte.
- Schmelzen: Der Laserstrahl fährt über bewegliche Spiegel den Querschnitt ab und schmilzt das Pulver dort vollständig, sodass es mit der Schicht darunter verschmilzt.
- Absenken und wiederholen: Die Bauplatte senkt sich um eine Schicht, die nächste Schicht Pulver folgt.
- Entpulvern: Nach dem Druck wird das lose Pulver entfernt, bei reaktiven Metallen auch unter Schutzgas.
Wie werden SLM-Teile nachbearbeitet?
Nach dem Druck werden SLM-Teile wärmebehandelt, von der Bauplatte getrennt und von Stützen befreit, je nach Werkstoff und Anwendung:
- Wärmebehandlung gegen Spannungen im Teil. Für die Aluminiumlegierung AlSi10Mg nennt Nikon SLM Solutions zum Beispiel zwei Stunden bei 285 °C.
- Heißisostatisches Pressen (HIP) unter hohem Gasdruck und Hitze, das Poren im Teil schließt. Für die Nickellegierung IN718 nennt der Hersteller 1.155 °C und 1.000 bar über 180 Minuten.
- Abtrennen von der Bauplatte durch Sägen oder Drahterodieren.
- Stützen entfernen, danach strahlen, schleifen, fräsen oder polieren.
Video: „3D Printing Technologies: Selective Laser Melting (SLM)“ von Protolabs auf YouTube, auf Englisch.
Warum braucht SLM Stützen?
Stützen halten das Teil gegen Verzug, leiten die Wärme in die Bauplatte ab und verankern es, anders als beim Lasersintern von Kunststoff, wo das Pulver trägt. EOS nennt vier Gründe:
- Sie halten das Teil gegen Verzug durch Wärmespannungen.
- Sie leiten die Wärme aus dem geschmolzenen Metall in die Bauplatte ab.
- Sie schützen das Teil vor dem Beschichter, der sonst gegen überstehende Kanten stoßen könnte.
- Sie verankern das Teil auf der Bauplatte.
Nötig sind Stützen laut EOS als Faustregel überall, wo ein Teil flacher als 45 Grad zur Bauplatte überhängt, je nach Größe und Form des Teils. Auf der Bauplatte steht jedes Teil, und es muss danach abgetrennt werden.
Welche Metalle lassen sich mit SLM drucken?
Mit SLM lassen sich viele Metalle drucken, Nikon SLM Solutions führt Aluminium, Kobalt, Kupfer, Nickel, Stahl, Titan und Niob. Einige Beispiele:
| Werkstoff | Eigenschaft laut Hersteller | Typischer Einsatz |
|---|---|---|
| AlSi10Mg (Aluminium) | fest und leicht | Funktionsteile, Prototypen |
| Ti6Al4V (Titan) | sehr fest, leicht, korrosionsbeständig | Luftfahrt, Fahrzeugbau, Medizin |
| 316L (Edelstahl) | gut zu verarbeiten | rostfreie Bauteile |
| IN718 (Nickellegierung) | fest bis 700 °C | Flugzeugtriebwerke, Turbinen |
| Kobalt-Chrom | laut Fraunhofer ILT ein früher Werkstoff des Verfahrens | Zahnimplantate |
Wer ein Teil aus Aluminium sucht, landet also beim selektiven Laserschmelzen. Ein SLS-Drucker für Kunststoff verarbeitet höchstens Alumide, ein Polyamid mit Aluminiumpulver (mehr dazu beim selektiven Lasersintern).
Was ist der Unterschied zwischen SLM, DMLS und SLS?
SLM und DMLS sind dasselbe Verfahren unter verschiedenen Namen, SLS dagegen verarbeitet Kunststoff. EOS nennt sein Verfahren DMLS und beschreibt es selbst als laserbasiertes Pulverbettschmelzen, bei dem der Laser das Pulver aufschmilzt. Das selektive Lasersintern (SLS) arbeitet mit Kunststoffpulver, braucht keine Stützen und läuft auf kleineren Geräten. Beim Elektronenstrahlschmelzen (EBM) schmilzt statt eines Lasers ein Elektronenstrahl das Metallpulver, und zwar im Hochvakuum statt unter Schutzgas.
Wofür wird selektives Laserschmelzen verwendet?
SLM wird vor allem in der Industrie verwendet: EOS nennt Luft- und Raumfahrt, Fahrzeugbau, Medizintechnik, Werkzeugbau und Turbinen. Typische Teile sind Bauteile für Triebwerke und Turbinen, Implantate und Zahnersatz. Laut Fraunhofer ILT war das Laserstrahlschmelzen 2021 mit über 80 % das wichtigste Verfahren im Metall-3D-Druck.
Ist Metallpulver gefährlich?
Ja, Metallpulver kann brennen und explodieren, und manche Legierungen enthalten krebserzeugende Metalle. Das IFA, das Institut für Arbeitsschutz der Deutschen Gesetzlichen Unfallversicherung, schreibt dazu:
- Bei pulverförmigen Legierungen und heißen Oberflächen sind Brand- und Explosionsgefahren zu berücksichtigen.
- Es muss staubarm gearbeitet werden. Am meisten Staub entsteht beim Reinigen der Anlage, beim Sieben des Pulvers und beim Schleifen und Strahlen.
- Bei Nickellegierungen reichten die Schutzmaßnahmen an den untersuchten Anlagen 2017 noch nicht aus.
Die Berufsgenossenschaft BG ETEM nennt in ihren Muster-Betriebsanweisungen weitere Regeln. Pulver nur in geschlossenen Systemen wie einer Handschuhbox und in ableitfähigen Behältern handhaben. Staubablagerungen sofort entfernen, mit geeigneten, explosionsgeschützten Saugern. Wie gereinigt wird, hängt vom Metall ab: Aluminium-, Titan- und Eisenpulver nur trocken, denn Aluminium und Titan bilden mit Wasser brennbare Gase. Nickel- und Kobaltpulver darf feucht gereinigt werden. Edelstahl 316L führt die BG ETEM in mehreren Anweisungen mit gegensätzlichen Regeln, im Zweifel also trocken. Als Atemschutz nennt die BG ETEM P3 oder FFP3. Gelöscht wird mit Metallbrandpulver der Brandklasse D, bei Aluminium, Titan und Kobalt ausdrücklich nie mit Wasser, Kohlendioxid oder Schaum.
An der Anlage selbst nennt die BG ETEM außerdem Laserstrahlung, heiße Oberflächen, unkontrolliert ausströmendes Schutzgas und Reaktionen zwischen Pulvern, wenn beim Werkstoffwechsel etwa Aluminium auf Eisenoxid trifft. Eine eigene VDI-Richtlinie, VDI 3405 Blatt 6.1, behandelt die Sicherheit beim Laser-Strahlschmelzen.
Kann man Metallpulver wiederverwenden?
Ja, aber nicht einfach so. Das Pulver, das nicht geschmolzen wurde, wird gesammelt, gesiebt und geprüft, bevor es wieder in die Anlage kommt. Bei der SLM 280 PS von Nikon SLM Solutions laufen Pulvertransport, Sieben und Lagern unter Schutzgas. Die Kennwerte in den Datenblättern des Herstellers stammen laut Nikon SLM Solutions aus Proben, die aus neuem und aus gebrauchtem Pulver gedruckt wurden.
Gibt es SLM-Drucker für zu Hause?
Nein, ein SLM-Drucker für zu Hause ist uns nicht bekannt. Die SLM 280 2.0 von Nikon SLM Solutions etwa braucht Starkstrom mit 400 Volt und ist 3,15 m lang, 1,28 m breit und 2,47 m hoch. Ihr Bauraum misst 280 × 280 × 365 mm. Beim Drucken verbraucht sie im Schnitt 8 Liter Argon pro Minute. Einen günstigen SLM-Drucker kann ich dir hier also nicht zeigen.
Einzelne Metallteile kannst du bei einem Dienstleister fertigen lassen. Protolabs etwa druckt Aluminium, Edelstahl, Titan, Inconel und Kobalt-Chrom, in Teilen bis 245 × 245 × 330 mm, auf einer großen Anlage bis 400 × 800 × 500 mm.
Wer hat das selektive Laserschmelzen erfunden?
Erfunden haben das selektive Laserschmelzen Wilhelm Meiners, Konrad Wissenbach und Andres Gasser am Fraunhofer ILT in Aachen. Die Fraunhofer-Gesellschaft meldete das Patent am 2. Dezember 1996 an, erteilt wurde es 1998 als DE 196 49 865 C1. Das deutsche Patent erlosch 2003, weil die Jahresgebühr nicht bezahlt wurde. Das europäische und das US-Patent derselben Familie liefen im Oktober 2017 aus. Nikon SLM Solutions spricht auf seiner Website von einer „Mit-Erfindung“ im Jahr 1996, im Patent stehen nur die drei Fraunhofer-Forscher.
Einen Vorläufer hatte EOS schon 1994: die EOSINT M 160, laut EOS das erste kommerzielle System für das DMLS-Verfahren, damals ausgeschrieben Direct Metal Laser Solidification. Das Fraunhofer-Patent grenzt sich vom damals bekannten Sintern ab, bei dem nur ein niedrig schmelzender Anteil des Pulvers aufschmilzt. Zum Kunststoffverfahren aus derselben Zeit: selektives Lasersintern.
Welche Vor- und Nachteile hat das selektive Laserschmelzen?
Vorteile:
- Teile aus echten Metallen wie Aluminium, Titan, Stahl und Nickellegierungen.
- Kein Werkzeug nötig, auch einzelne Teile und verwinkelte Formen lassen sich fertigen.
- Nicht verschmolzenes Pulver lässt sich aufbereiten und wiederverwenden.
Nachteile:
- Große, teure Anlagen mit Schutzgas und Starkstrom.
- Überhänge brauchen Stützen, die Nachbearbeitung ist aufwendig.
- Metallpulver kann brennen und explodieren und muss staubarm gehandhabt werden.
Weitere Verfahren:



Artikel für noch mehr 3D-Druck-Wissen:
Quellen
- Norm, Richtlinien und Marke: ISO/ASTM 52911-1; VDI 3405 Blatt 2.8; DPMA, Marke SLM; VDI 3405 Blatt 6.1, Inhaltsverzeichnis
- Verfahren und Nachbearbeitung: EOS, DMLS; EOS, Stützen; EOS, Pulver und Nachbearbeitung; Nikon SLM, Datenblatt AlSi10Mg; Nikon SLM, Datenblatt IN718; Nikon SLM 280 PS
- Werkstoffe: Nikon SLM Solutions zu Aluminium, Titan, Stahl und Nickel; Fraunhofer IFAM, Elektronenstrahlschmelzen
- Geräte und Dienste: Nikon SLM 280 2.0; Protolabs, 3D-Druck
- Sicherheit: Beisser u. a. 2017, Metalle bei additiven Verfahren (IFA); IFA, 3D-Drucker; BG ETEM, Muster-Betriebsanweisungen additive Fertigung
- Geschichte: Patent DE 196 49 865 C1; Patent EP 0 946 325; Fraunhofer ILT, 25 Jahre LPBF-Patent; Nikon SLM Solutions, About us; EOS, Geschichte
