Was ist ein FDM-Drucker?
Ein FDM-Drucker ist ein 3D-Drucker, der einen Kunststoffdraht, das Filament, in einer beheizten Düse schmilzt und Bahn für Bahn zu einem Objekt aufschichtet. FDM steht für Fused Deposition Modeling. Schon 2014 nannte der VDI das Verfahren bei Heimdruckern weit verbreitet. In der Norm ISO/ASTM 52900 heißt das Verfahren Materialextrusion (MEX): Material wird gezielt durch eine Düse ausgebracht.
Was heißt FDM auf Deutsch?
Auf Deutsch heißt FDM Schmelzschichtverfahren, so schreiben es BfR und DGUV. Wörtlich bedeutet Fused Deposition Modeling etwa „Modellieren durch Ablegen von geschmolzenem Material“. Daneben gibt es zwei weitere Namen für dasselbe Verfahren:
- FFF, Fused Filament Fabrication: Diesen Begriff haben Mitglieder des RepRap-Projekts geprägt, damit es einen frei verwendbaren Namen gibt. FDM ist nämlich eine Marke von Stratasys, in den USA eingetragen seit 1991.
- FLM, Fused Layer Modeling: So nennt es die VDI-Richtlinie 3405.
FDM, FFF und FLM meinen also dasselbe.
Wie ist ein FDM-Drucker aufgebaut?
Ein FDM-Drucker besteht aus diesen Bauteilen:
- Filamentrolle: Von ihr läuft der Kunststoffdraht zum Drucker.
- Extruder: Zahnräder ziehen das Filament ein und schieben es weiter zur Düse. Sitzt der Extruder direkt am Druckkopf, heißt das Direktantrieb. Sitzt er am Rahmen und schiebt das Filament durch einen Schlauch, heißt das Bowden-Extruder.
- Hotend mit Düse: Hier wird das Filament geschmolzen. Die Düse hat einen festen Durchmesser, zum Beispiel 0,4 mm.
- Druckbett: Auf ihm entsteht das Objekt. Meist ist es beheizt und heißt dann Heizbett.
- Achsen und Motoren: Schrittmotoren bewegen Düse und Druckbett in den Richtungen X, Y und Z.
- Lüfter: Ein Bauteillüfter kühlt jede frische Bahn, damit sie schnell erstarrt.
- Gehäuse: Haben nicht alle Drucker. Für ABS, ASA, PC und Nylon empfiehlt Bambu Lab eines, für PLA, PETG und TPU ist es nicht nötig. Für PETG empfiehlt Bambu trotzdem eines, weil kühle Raumluft die Haftung zwischen den Schichten schwächt.

Wie funktioniert das FDM-Verfahren?
Das FDM-Verfahren funktioniert im Prinzip wie eine automatisch gesteuerte Heißklebepistole, so beschreibt es die DGUV. Der Ablauf vom Modell zum fertigen Teil:
- 3D-Modell: Du konstruierst ein Modell oder lädst eins herunter, meist als STL- oder 3MF-Datei. Mehr dazu: 3D-Dateiformate.
- Slicen: Ein Slicer zerlegt das Modell in Schichten, plant die Bahnen, die Füllung und die Stützen und schreibt alles als G-Code.
- Aufheizen: Der Drucker heizt Düse und Druckbett auf die Temperaturen, die zum Filament passen.
- Drucken: Die Düse legt die erste Schicht auf das Bett. Danach fährt das Bett eine Schichthöhe nach unten oder der Druckkopf nach oben, und die nächste Schicht folgt.
- Abkühlen und Ablösen: Nach dem Druck kühlt das Teil ab und lässt sich vom Bett lösen.
- Nachbearbeiten: Stützen entfernen, schleifen, eventuell lackieren. Mehr dazu: Nachbearbeitung im 3D-Druck.
Die Schichthöhe sollte laut Prusa unter 80 % des Düsendurchmessers liegen, bei einer 0,4-mm-Düse also bei höchstens 0,32 mm. Unter 0,10 mm wird der Druck kaum noch sichtbar feiner, dauert aber deutlich länger. Die Profile von Prusa drucken die erste Schicht mit 0,20 mm.
Video: „How does 3D Printing work?“ vom Hersteller UltiMaker auf YouTube, auf Englisch.
Warum ist die erste Schicht beim FDM-Druck so wichtig?
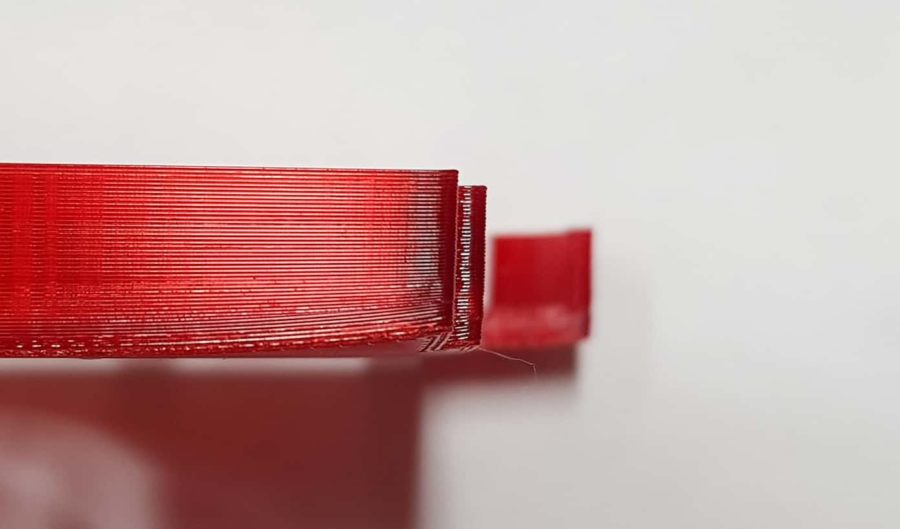
Die erste Schicht trägt das ganze Objekt: Hält sie nicht, löst sich der Druck oder biegt sich an den Ecken hoch. Dieses Hochbiegen heißt Warping. Es entsteht, weil der Kunststoff beim Abkühlen schrumpft und zwischen Modell und Umgebung ein Temperaturunterschied herrscht. Dagegen helfen ein beheiztes Bett, eine saubere Druckplatte, ein Brim und bei ABS oder ASA ein geschlossener Bauraum. Um das Warping-Risiko zu minimieren, nutze ich beispielsweise als Dauerdruckplatte Pertinax.
Welche Bauarten von FDM-Druckern gibt es?
Es gibt drei verbreitete Bauarten, die sich darin unterscheiden, wie Düse und Druckbett sich bewegen:
- Kartesisch mit fahrendem Bett: Der Druckkopf fährt links und rechts, das Bett vor und zurück. Diese Bauart ist einfach und günstig.
- CoreXY: Zwei fest stehende Motoren bewegen den Druckkopf über ein gemeinsames Riemensystem in X und Y, das Bett fährt nur nach unten. CoreXY ist ebenfalls eine kartesische Bauart. Weil die Motoren nicht mitfahren, sind hohe Beschleunigungen möglich.
- Delta: Drei senkrechte Schlitten bewegen über Stäbe den Druckkopf, das runde Bett steht still.
Welche Bauart wofür passt, steht in FDM-Drucker-Arten.
Welche Materialien kann ein FDM-Drucker drucken?
Ein FDM-Drucker druckt Kunststoffe, die beim Erhitzen weich werden: vor allem PLA, PETG, ABS, ASA, TPU und Nylon (PA), dazu Filamente mit Fasern oder Pulver aus Kohlenstoff, Glas, Holz oder Metall.
| Filament | Düse und Bett laut Prusa | Gehäuse laut Bambu Lab |
|---|---|---|
| PLA | 215 °C in der ersten Schicht, dann 210 °C; Bett 60 °C | nicht nötig |
| PETG | 230 °C in der ersten Schicht, dann 240 °C; Bett 85 °C, dann 90 °C | nicht nötig, aber empfohlen |
| ABS | 255 °C; Bett 100 °C | empfohlen, offener Drucker nicht empfohlen |
| ASA | 260 °C; Bett 105 °C, dann 110 °C | empfohlen, offener Drucker nicht empfohlen |
| TPU, flexibel | 230 bis 245 °C; Bett 60 bis 75 °C | nicht nötig |
| Nylon (PA) | 285 °C; Bett 110 °C | empfohlen |
Filamente mit Kohlenstoff- oder Glasfasern schleifen eine Düse aus Messing schnell ab. Bambu Lab schreibt für sie eine gehärtete Stahldüse vor. Mehr zu den einzelnen Stoffen steht unter 3D-Drucker-Material.
Wie genau ist das FDM-Verfahren?
Für Industrie-FDM gibt Stratasys beim F370 eine Genauigkeit von ±0,2 mm an oder ±0,002 mm je Millimeter, je nachdem, welcher Wert größer ist. Für FDM-Drucker für zu Hause haben wir keine Herstellerangabe zur Maßgenauigkeit gefunden. Harzdrucker können dünnere Schichten drucken: Formlabs gibt für den Form 4 0,025 bis 0,2 mm an, Prusa rät beim Filamentdruck von Schichten unter 0,10 mm ab. Bahnen einer Düse gibt es beim Harzdruck nicht. Den Vergleich der beiden Verfahren findest du unter FDM und SLA im Vergleich.
Ist der FDM-Druck gesundheitsschädlich?
Ob die Partikel und Dämpfe beim FDM-Druck der Gesundheit schaden, ist nicht abschließend geklärt. Bei Tischgeräten in regelmäßig gelüfteten Räumen lagen Messungen von IFA und DGUV aber nicht über den üblichen Werten in Innenräumen. Die Befunde im Einzelnen:
- BfR, 2020: Das Bundesinstitut für Risikobewertung fand beim Drucken mit PLA Teilchen um 50 Nanometer, bei kupferhaltigem Filament um 120 bis 150 Nanometer. Sie sind so klein, dass sie bis in die Lungenbläschen gelangen können. Je heißer gedruckt wurde, desto mehr Teilchen entstanden. Ob das gesundheitlich riskant ist, wollte das BfR 2020 als Nächstes untersuchen.
- Umweltbundesamt, 2018: Der Bericht zitiert ältere Studien mit hohen Werten, etwa rund 200 Milliarden ultrafeine Partikel pro Minute beim Drucken mit ABS. ABS setzt Styrol frei, Nylon unter anderem Caprolactam.
- IFA, 2019, und DGUV, 2022: Bei Tischgeräten werden die Richtwerte für Innenräume nach bisherigem Wissen eingehalten, wenn der Raum regelmäßig gelüftet und das Filament nicht über seine Zersetzungstemperatur erhitzt wird. Für den Betrieb reicht laut DGUV allgemeines Lüften, etwa vor und nach jedem Druck.
Für Schulen empfiehlt die DGUV einen eigenen Raum, Stoßlüften nach jedem Druck, die Temperatur laut Hersteller, eine feuerfeste Unterlage und nicht in den laufenden Druck zu greifen. Das ist auch zu Hause eine gute Regel. Stell nichts Brennbares neben den Drucker, gerade wenn er über Nacht läuft. Fass Düse und Druckbett erst an, wenn sie abgekühlt sind. ABS und ASA setzen laut Prusa Styrol frei: Drucke sie nur in einem gut gelüfteten Raum. Mehr dazu, gerade mit Kindern: 3D-Drucker für Kinder.
Worauf solltest du beim Kauf eines FDM-Druckers achten?
Wichtig sind vor allem das Material, das du drucken willst, und die Sicherheit im Raum:
- Offen oder geschlossen: Für PLA, PETG und TPU reicht ein offener Drucker; für PETG empfiehlt Bambu Lab trotzdem ein Gehäuse. Für ABS, ASA, PC und Nylon empfiehlt Bambu Lab einen geschlossenen Drucker. Von einem offenen rät der Hersteller bei ABS, ASA und PC ab. Diese Stoffe brauchen laut Bambu Lab ein heißeres Bett und einen wärmeren Bauraum, damit sie sich nicht verziehen und die Schichten gut aneinander haften.
- Schutz gegen Hineingreifen: Die DGUV rät für Schulen zu Geräten, bei denen der Bauraum gegen unbeabsichtigtes Hineingreifen geschützt ist, und zu einer CE-Kennzeichnung.
- Düse: Für Filamente mit Fasern brauchst du eine gehärtete Düse.
- Mehrfarbig: Systeme mit mehreren Rollen wie das AMS von Bambu Lab vertragen laut Hersteller nicht jedes Filament, zum Beispiel kein weiches TPU.
- Bauraum: Wie groß er sein muss, hängt von deinen Teilen ab. Für große Teile gibt es eigene Geräte: die besten großen 3D-Drucker.
Welche Geräte wir empfehlen, steht in unserer Kaufberatung Die besten FDM-3D-Drucker.
FDM-Drucker aus unserer Bestenliste
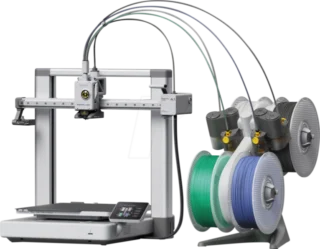
Bambu Lab A1 Combo
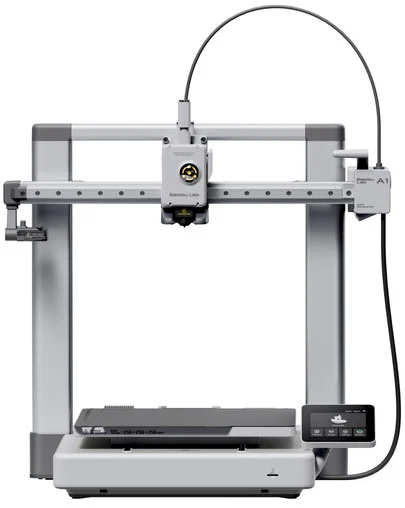
Bambu Lab A1
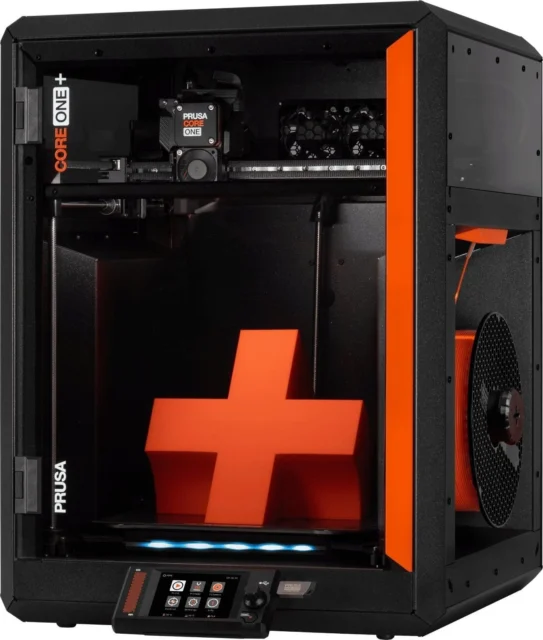
Prusa CORE One+ (Gen 2)
Wer hat das FDM-Verfahren erfunden?
Erfunden hat das FDM-Verfahren Scott Crump. Seine Firma Stratasys, die er 1988 mit seiner Frau Lisa gegründet hatte, meldete das Patent am 30. Oktober 1989 an. Erteilt wurde es am 9. Juni 1992 als US 5,121,329. Es beschreibt einen beweglichen Kopf, dem das Material als biegsamer Strang von einer Rolle zugeführt wird. Laut Google Patents lief es am 30. Oktober 2009 aus.
2004 stellte Adrian Bowyer an der Universität Bath die Idee zu RepRap vor, einem 3D-Drucker, der seine eigenen Teile drucken kann. 2008 lief die erste vollständige RepRap, deren Teile eine andere RepRap gedruckt hatte. Das Projekt steht unter einer freien Lizenz und prägte den Namen FFF. Mehr dazu: Geschichte des 3D-Drucks.
Welche Vor- und Nachteile hat das FDM-Verfahren?
Vorteile
- Günstige Geräte, das Umweltbundesamt nennt geringe Anschaffungskosten als Merkmal der Extrusionsverfahren.
- Viele Filamente, von PLA über PETG bis zu Nylon und Filamenten mit Fasern.
- Die Teile müssen nicht in Chemie gewaschen werden, anders als beim Harzdruck.
Nachteile
- Die Schichten bleiben sichtbar, glatte Oberflächen gibt es nur mit Nacharbeit.
- Quer zu den Schichten halten die Teile weniger Zugkraft aus. Das muss die Konstruktion berücksichtigen.
- Überhänge brauchen Stützen, die du danach entfernen musst.
- ABS, ASA und Nylon neigen zu Warping. Bambu Lab empfiehlt für sie einen geschlossenen Drucker.
Quellen
- Gesundheit und Sicherheit: BfR, 3D-Druck: eine staubige Angelegenheit (050/2020), Umweltbundesamt, 3D-Druck (2018), IFA-Projekt 3142, DGUV Information 213-033, DGUV Information 202-103, ABS
- Marke und Patent: US-Markenregister, FDM, Patent US 5,121,329
