Wie läuft ein SLA-Druck ab?
Bei der Stereolithographie (SLA) härtet Licht ein flüssiges Harz Schicht für Schicht zu einem Bauteil aus. Die Lichtquelle ist ein Laser (SLA), ein Projektor (DLP) oder eine LED-Fläche hinter einem LCD-Bildschirm, der als Maske dient (MSLA). Bei der inversen Stereolithographie sitzt die Lichtquelle unter einem Tank mit durchsichtigem Boden. Die Bauplattform hängt kopfüber im Harz, das Bauteil wächst also nach unten.
Nach jeder Schicht hebt sich die Plattform, die frisch gehärtete Schicht löst sich vom Tankboden, und Harz fließt nach. Dieses Ablösen heißt Abziehen, englisch peel. Die Abziehkräfte waren laut Formlabs lange eine große Hürde des Harzdrucks. Sie verziehen dünne Wände und können ein Teil von seinen Stützen reißen. Gegen sie richten sich die meisten Regeln unten.
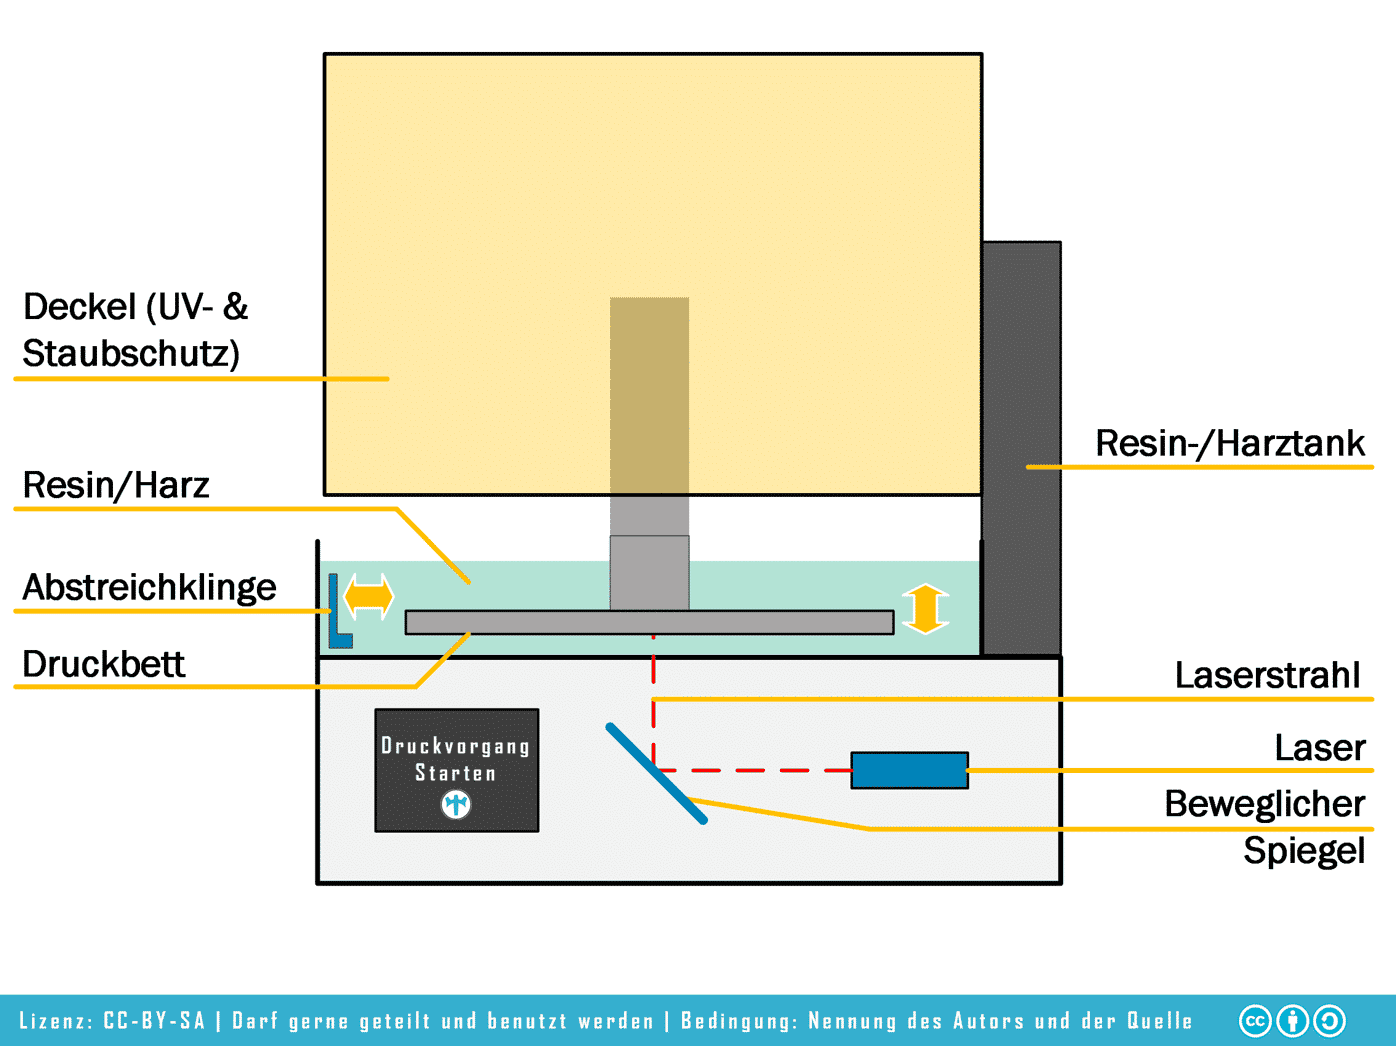
Die Infografik zeigt einen Drucker mit Laser: Ein beweglicher Spiegel lenkt den Strahl von unten durch den Tankboden und fährt den Querschnitt jeder Schicht ab. Ein DLP- oder MSLA-Drucker belichtet dagegen die ganze Schicht auf einmal und ist laut Formlabs deshalb meist schneller. Auch der aktuelle Form 4 von Formlabs ist ein MSLA-Drucker.
Wie richtest du ein Teil für den SLA-Druck aus?
Richte das Teil so aus, dass die Fläche jeder Schicht klein bleibt und sich von Schicht zu Schicht wenig ändert. Lange Teile stellst du laut Formlabs entlang ihrer längsten Seite auf. Große flache Flächen und kastenförmige Teile kippst du auf etwa 45 Grad zur Bauplattform, sonst verziehen sie sich an der Schicht, an der die Fläche sprunghaft wächst. Dazu kommen diese Regeln von Formlabs:
- Breite Teile zuerst: Der dickere Teil des Modells kommt nach unten zur Bauplattform. Dann halten schon in den ersten Schichten viele Stützpunkte das Teil.
- Verzweigen statt zusammenwachsen: Hat ein Modell Äste, etwa die Fühler einer Schnecke, richtest du es so aus, dass die Äste aus einem gemeinsamen Ansatz wachsen. Entstehen sie erst getrennt und wachsen später zusammen, scheitert der Druck leichter.
- Keine Saugnäpfe: Ein Hohlraum, dessen Öffnung zum Tank zeigt, schließt Luft ein. Der Sog lässt das Teil am Tankboden kleben oder reißt es ab. Fülle solche Hohlräume oder setze Ablauflöcher.
- Kegel kippen: Wachsen die Schichten entlang einer Symmetrieachse immer weiter, entsteht ebenfalls Sog. Kippe solche Teile und lege den dicksten Bereich nach unten.
- Sichtflächen weg von den Stützen: Flächen, die gut aussehen oder genau an ein anderes Teil passen müssen, drehst du von den Stützen weg. Jeder Stützpunkt hinterlässt eine Stelle, die du nachschleifen musst.
Wann braucht ein SLA-Teil Stützen?
Ein Teil aus steifem Harz trägt sich laut Formlabs selbst, wenn seine Flächen mehr als 45 Grad zur Waagerechten stehen. Flachere Überhänge brauchen Stützen oder eine andere Ausrichtung. Ohne Stütze verträgt der Form 4 einen waagerechten Überhang von höchstens 5 mm. Bei einem 5 mm breiten, 3 mm dicken Balken empfiehlt Formlabs für Brücken zwischen zwei Stützen höchstens 29 mm, längere scheitern leichter, breitere Balken müssen kürzer bleiben. Für einen kleinen Prüfbalken von 35 × 10 × 3 mm gibt Formlabs an, dass ein schräger Überhang mit 10 Grad oder weniger zur Waagerechten beim Abziehen abbrechen kann.
Hat dein Teil eine ebene Seite, kannst du es direkt auf die Bauplattform drucken. Das Teil verzieht sich dann laut Formlabs am wenigsten und braucht weniger Stützen. Weil die Plattform das Schrumpfen der untersten Schichten bremst, fallen diese in der Fläche etwas größer aus. Fase die Kanten dieser Seite leicht an, dann löst sich das Teil leichter von der Plattform.
Welche Mindestmaße gelten für Wände, Löcher und Schriften?
Beim Form 4 empfiehlt Formlabs Wände ab 0,2 mm, Löcher ab 0,5 mm und Spalte zwischen zwei Teilen ab 0,4 mm. Eine gestützte Wand ist an zwei oder mehr Seiten mit anderen Wänden verbunden, eine freistehende Wand an weniger als zwei. Die Werte beziehen sich auf das Maß in deinem CAD-Modell:
| Merkmal | Empfehlung | Was sonst passieren kann |
|---|---|---|
| Gestützte Wand | mindestens 0,2 mm | verzieht sich durch die Abziehkräfte |
| Freistehende Wand | mindestens 0,2 mm | verzieht sich oder löst sich vom Modell |
| Waagerechter Überhang ohne Stütze | höchstens 5,0 mm lang | formt sich nicht vollständig aus |
| Schräger Überhang ohne Stütze (Prüfbalken 35 × 10 × 3 mm) | mehr als 10 Grad zur Waagerechten | bricht beim Abziehen ab |
| Brücke zwischen zwei Stützen (Balken 5 mm breit, 3 mm dick) | höchstens 29 mm lang | längere Brücken scheitern eher |
| Senkrechter Stift, 7 mm hoch | mindestens 0,3 mm Durchmesser | verformt sich |
| Senkrechter Stift, 30 mm hoch | mindestens 0,6 mm Durchmesser | verformt sich |
| Prägung (erhabene Schrift) | mindestens 0,1 mm dick und 0,1 mm hoch | ist am fertigen Teil nicht zu sehen |
| Gravur (vertiefte Schrift) | mindestens 0,15 mm tief und 0,15 mm breit | wächst beim Druck zu |
| Spalt zwischen zwei Teilen im selben Druck, etwa Zahnrädern | mindestens 0,4 mm | die Teile verschmelzen |
| Loch | mindestens 0,5 mm Durchmesser | schließt sich beim Druck |
| Ablaufloch | mindestens 0,75 mm Durchmesser | Harz oder Luft bleibt eingeschlossen |
Für den großen Form 4L nennt Formlabs Gravuren ab 0,2 mm. Druckst du auf einem MSLA-Gerät eines anderen Herstellers, nimm die Tabelle als Startwert und druck im Zweifel zuerst ein kleines Testteil.
Dünne Wände und Stifte nehmen beim Waschen Isopropanol (IPA) auf und können sich dabei verformen. Lass solche Teile laut Formlabs nur so kurz wie nötig im Bad.
Wie höhlst du ein SLA-Teil richtig aus?
Du höhlst ein SLA-Teil aus, indem du im Slicer eine Wandstärke wählst und danach mindestens zwei Ablauflöcher setzt. Harzdrucker drucken laut Formlabs von sich aus massive Teile. Aushöhlen spart Harz und Druckzeit, und das Teil braucht weniger Stützen. In einem Beispiel von Formlabs sparte ein Modell mit 2 mm Wand 177,02 ml Harz, 77 % weniger als massiv gedruckt.
Die Wandstärke bestimmt laut Formlabs direkt die Festigkeit, eine dünne Schale macht große Modelle zerbrechlich. Aushöhlen empfiehlt Formlabs deshalb für Modelle und schnelle Prototypen, nicht für Funktionsteile, die Kräfte aufnehmen müssen. Formlabs verweist beim Aushöhlen auf die Mindestwand des Druckers und rechnet im Beispiel mit 2 mm. Elegoo nennt 1 bis 3 mm als übliche Wahl, Anycubic mindestens 1 bis 1,5 mm, in PrusaSlicer liegt das Minimum bei 1 mm. Je dicker die Wand, desto stabiler das Teil.
So setzt du die Ablauflöcher:
- Erstes Loch unten: Setze ein Loch möglichst nah an die Bauplattform, also an den tiefsten Punkt des Hohlraums. Es verhindert den Saugnapf.
- Zweites Loch an einer anderen Stelle: Durch das zweite Loch strömt beim Waschen Alkohol hinein und hinaus. Prusa und Elegoo raten ebenfalls zu mindestens zwei Löchern.
- Größe: Beim Form 4 mindestens 0,75 mm Durchmesser. Elegoo nennt für seinen Slicer einen Radius von 1 bis 3 mm, also 2 bis 6 mm Durchmesser, als meist ausreichend.
- Lage: Leg die Löcher an Stellen, die man später nicht sieht oder die die Funktion nicht stören.
Fehlt das Ablaufloch, wirkt der Hohlraum als Saugnapf. Beim Abziehen vergrößert sich der leere Raum darin, der Luftdruck sinkt, und eine zu dünne Wand knickt nach innen ein. Formlabs nennt diesen Fehler „cupping blowout“. Bleibt flüssiges Harz im Inneren, kann das Teil laut Anycubic außerdem später reißen.
Welche Toleranzen erreicht ein SLA-Drucker?
Ein SLA-Drucker hält Maße laut Formlabs auf wenige Zehntelprozent genau. Formlabs nennt für den Form 4 diese typischen Abweichungen in der Ebene der Bauplattform:
| Länge des Merkmals in mm | Typische Abweichung | Mindestens jedoch in mm |
|---|---|---|
| 1 bis 30 | ±0,15 % | ±0,02 |
| 31 bis 80 | ±0,2 % | ±0,06 |
| 81 bis 150 | ±0,3 % | ±0,15 |
Ein 50 mm langes Maß weicht demnach typisch um ±0,1 mm ab. Zum Vergleich nennt Formlabs für FDM-Drucker ±0,5 %, mindestens aber ±0,5 mm. Brauchst du ein Maß genauer als 0,025 mm, lohnt es sich laut Formlabs, die Stelle nach dem Druck spanend nachzuarbeiten.
Wie viel Spiel brauchen Passungen?
Für Teile, die du getrennt druckst und danach zusammensteckst, empfiehlt Formlabs beim SLA-Druck einen Spalt von 0,4 mm. Bewegliche Baugruppen in einem Stück zu drucken, empfiehlt Formlabs beim SLA-Druck nicht, weil sich flüssiges Harz zwischen den Teilen schwer auswaschen lässt. Druckst du sie trotzdem zusammen, halte mindestens 0,4 mm Abstand ein. Welche Passung du brauchst, hängt davon ab, was die Teile tun sollen:
- Spielpassung: Die Teile bewegen sich frei gegeneinander, etwa eine Welle in einem Loch. Die Toleranzbereiche der beiden Flächen dürfen sich nicht überschneiden.
- Übergangspassung: Die Teile lassen sich von Hand zusammenstecken und wieder lösen.
- Presspassung: Die Teile lassen sich nur mit Werkzeug wie einem Hammer oder einer Presse fügen und sind meist dauerhaft verbunden.
Weichere Harze haben laut Formlabs eine breitere Toleranz als steife. Mit der Zeit nutzen sich die Flächen ab und das Spiel wächst, Schmierung bremst den Verschleiß.
Sind SLA-Teile in allen Richtungen gleich fest?
Laut Formlabs ja: SLA-Teile sind isotrop, also in X-, Y- und Z-Richtung gleich fest. Während des Drucks bleibt jede Schicht teilweise ungehärtet und behält Stellen, die sich noch mit der nächsten Schicht verbinden können. Beim Nachhärten verbinden sich die Schichten dann chemisch miteinander. Ein FDM-Teil ist laut Formlabs dagegen in Z-Richtung deutlich schwächer als in X und Y. Beim SLA-Druck wählst du die Ausrichtung deshalb nach Druckerfolg und Oberfläche, nicht nach der Belastungsrichtung.
Wie bearbeitest du SLA-Teile nach dem Druck?
Ein SLA-Teil wird nach dem Druck gewaschen, getrocknet und je nach Harz nachgehärtet. Die Schritte im Einzelnen:
- Waschen: Das Teil kommt in Isopropanol (IPA) oder TPM, einen Glykolether. Beide spülen das flüssige Harz von der Oberfläche. Wasch nicht länger als nötig: Zu langes Waschen kann laut Anycubic Risse verursachen.
- Trocknen: Lass das Teil trocknen, bevor du es nachhärtest.
- Nachhärten: Je nach Harz härten UV-Licht und Wärme das Teil vollständig aus, erst dann erreicht es seine vorgesehene Festigkeit. Schwere Teile können dabei laut Formlabs durchhängen, wenn sie nicht gestützt sind.
- Stützen entfernen: Danach entfernst du die Stützen und schleifst die Ansatzstellen glatt.
Flüssiges Harz kann laut Formlabs die Haut reizen oder eine allergische Hautreaktion auslösen. Trag Handschuhe aus Nitril oder Neopren, nicht aus Latex, wenn du flüssiges Harz, Druckerteile oder ungewaschene Teile anfasst. Harz auf der Haut wäschst du mit Seife und Wasser ab, nicht mit Alkohol oder anderen Lösemitteln. IPA ist leicht entzündlich: Arbeite in einem gut belüfteten Raum und fern von offenen Flammen. Flüssiges Harz kann laut Formlabs auch die Augen reizen. Trag deshalb eine Schutzbrille, vor allem beim Nachbearbeiten. Flüssiges Harz und gebrauchtes Isopropanol gehören nicht in den Abfluss. Wie du beides entsorgst, steht auf der Seite zur Stereolithographie. Maßgeblich ist immer das Sicherheitsdatenblatt deines Harzes.
Wo liegen die Grenzen von SLA?
Die Grenzen setzen der Bauraum, das Harz und die Kosten.
Bauraum
Zwei Tischgeräte als Beispiel: Der Form 4 von Formlabs misst 200 × 125 × 210 mm, die Saturn 4 Ultra 16K von Elegoo 211,68 × 118,37 × 220 mm. Das Großformatgerät Form 4L bietet 353 × 196 × 350 mm.
Passt ein Teil nicht hinein, teilst du es im CAD-Programm und klebst die Stücke nach dem Druck zusammen. Stifte, Nuten oder Schwalbenschwänze an den Schnittflächen helfen beim Ausrichten. Zum Kleben empfiehlt Formlabs:
- Epoxidharz mit 5 bis 30 Minuten Verarbeitungszeit für große Teile und die festeste Verbindung.
- Sekundenkleber (Cyanacrylat) für kleine und mittlere Teile. Die Flächen müssen sauber sein.
- Flüssiges Harz für kleine Klebeflächen, ausgehärtet mit einem UV-Lichtstift mit 405 nm Wellenlänge.
Werkstoff
Die Harze von vor zehn Jahren waren laut Formlabs spröde, heutige gibt es auch zäh, steif oder hitzebeständig. Ob ein Teil Last tragen kann, hängt deshalb vom gewählten Harz ab, nicht vom Verfahren allein. Durchsichtige Teile vergilben unter UV-Licht, eine Beschichtung schützt sie laut Formlabs davor.
Kosten
Harz kostet mehr als Filament. Was Einsteigergeräte, Filament und Harz kosten, steht im Vergleich FDM oder SLA. Weil SLA-Teile massiv gedruckt werden, lohnt sich das Aushöhlen bei großen Modellen. Dazu kommen IPA zum Waschen und Zeit für die Nachbearbeitung.
Quellen
- Sicherheit: Formlabs, Resin care, Formlabs, Safety with Formlabs SLA products
- Mindestmaße und Toleranzen: Formlabs, Design specifications for 3D models (Form 4 generation)
- Ausrichtung und Stützen: Formlabs, Model orientation best practices for SLA printing
- Aushöhlen: Formlabs, How to Hollow Out 3D Models
- Passungen: Formlabs, Guide to 3D Printing Tolerances, Accuracy, and Precision, Formlabs, How to 3D print interlocking joints
- Verfahren, Isotropie, Nachbearbeitung: Formlabs, Guide to Stereolithography (SLA) 3D Printing