Was ist Stringing bei PETG?
Stringing nennt sich das Fadenziehen beim 3D-Druck: dünne Kunststofffäden spannen sich zwischen zwei Stellen des Drucks. Sie entstehen, wenn Kunststoff aus der Düse austritt, während der Druckkopf zur nächsten Stelle fährt. Prusa nennt als Ursache zu hohe Drucktemperaturen und falsche Retraction-Einstellungen, Bambu Lab außerdem zu viel Extrusion und feuchtes Filament.
Bei PETG kommt das häufig vor. Prusa schreibt in seiner PETG-Anleitung, das Material neige zu Stringing. Bambu Studio stuft PETG als Material ein, das stark am Metall der Düse haftet, und rät deshalb, die Retraction nicht auszulassen. Polymaker nennt Kunststoffe mit starker Wechselwirkung zwischen den Molekülen und Kunststoffe, die Feuchtigkeit aufgenommen haben, als besonders anfällig. Ganz vermeiden lassen sich die Fäden bei PETG laut Polymaker kaum. Ziel ist deshalb, sie so weit zu reduzieren, dass ein kurzer Heißluftstoß den Rest erledigt.
Welche Einstellung hilft gegen Stringing?
Am meisten bringen trockenes Filament, eine etwas niedrigere Düsentemperatur und eine passende Retraction. Die meisten übrigen Stellschrauben betreffen die Leerfahrten des Druckkopfs. Ändere immer nur eine Einstellung und drucke danach ein Testteil, sonst weißt du nicht, was geholfen hat.
| Stellschraube | Was du änderst | Quelle |
|---|---|---|
| Feuchtes Filament | trocknen, je nach Hersteller 55 bis 65 °C für 6 bis 8 Stunden | Prusa, Polymaker, Bambu Lab |
| Düsentemperatur | um 5 bis 10 °C senken, in Schritten von 5 °C | Prusa, UltiMaker, Simplify3D |
| Retraction-Länge | Direct Drive meist bis 2 mm, Bowden länger | Prusa, Bambu Lab, Simplify3D |
| Leerfahrten | schneller fahren, soweit der Drucker es sicher schafft | UltiMaker, Polymaker |
| Perimeter nicht kreuzen | „Avoid crossing perimeters“ (PrusaSlicer), „Avoid crossing wall“ (Bambu Studio) einschalten; in Cura bei „Max Comb Distance With No Retract“ eine Höchststrecke eintragen | Prusa, Bambu Lab, UltiMaker |
| Wischen beim Zurückziehen | „Wipe while retracting“ einschalten oder eingeschaltet lassen | Prusa |
| Z-Hop | niedriger stellen oder schräg statt senkrecht anheben | Prusa, Bambu Lab |
| Kühlung | erste Schichten ohne Lüfter, danach etwa halbe Leistung | Prusa, Datenblätter |
| Düse | reinigen, verschlissene Düse tauschen | Prusa, Bambu Lab |
| Coasting | bei Bowden-Druckern ausprobieren | Polymaker |
Woran erkennst du feuchtes PETG?
Am Knacken beim Drucken, an Blasen und an einer schlechteren Oberfläche. Prüfe das zuerst, denn feuchtes Filament zieht Fäden, auch wenn die übrigen Einstellungen stimmen. Bambu Lab erklärt den Grund: Das aufgenommene Wasser verdampft in der heißen Düse, das geschmolzene Filament dehnt sich aus, tritt unregelmäßig aus und bildet Blasen.
- Knacken beim Drucken. Hörst du beim Extrudieren ein Knacken oder Knistern, hat das Filament laut Polymaker wahrscheinlich zu viel Feuchtigkeit aufgenommen. UltiMaker beschreibt dasselbe Geräusch, schreibt aber auch: Schon wenig Feuchtigkeit kann viel ausmachen, ohne dass man es sofort sieht.
- Blasen und Rauch. Prusa nennt Blasen, Kleckse, schwache Haftung zwischen den Schichten und Rauch beim Extrudieren. Das erste Zeichen ist meist eine schlechtere Oberfläche.
- Offen gelagert. Bambu Lab rät, PETG Basic gründlich zu trocknen, wenn es mehr als 72 Stunden bei über 50 % Luftfeuchtigkeit offen lag.
Wie heiß und wie lange du trocknest, hängt vom Hersteller ab. Bleib bei dem Wert, den der Hersteller deines Filaments nennt. Prusa warnt ausdrücklich davor, die Temperatur zu überschreiten, weil das Filament sonst weich wird und zusammenklebt.
| Filament | Temperatur | Dauer | Quelle |
|---|---|---|---|
| Prusament PETG | 55 °C | 6 Stunden | Prusa, Trocknungsanleitung |
| Polymaker PETG | 60 °C | 6 Stunden | Polymaker, Datenblatt im Wiki |
| Bambu PETG Basic | 65 °C (Umluftofen) | 8 Stunden | Bambu Lab, Datenblatt |
Zum Trocknen gibt es eigene Filamenttrockner. Achte darauf, dass ein Gerät die Temperatur deines Filaments schafft. Die Geräte unten erreichen laut Hersteller oder Händler bis 70 °C.
Filamenttrockner, die 70 °C schaffen

SUNLU FilaDryer S2
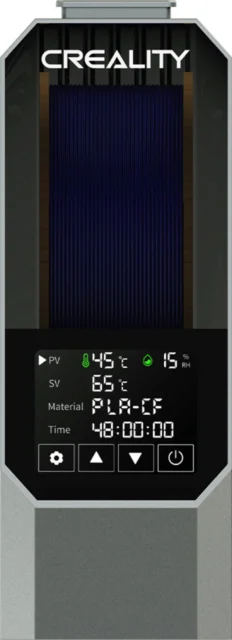
Creality Space Pi Filament Trockenbox
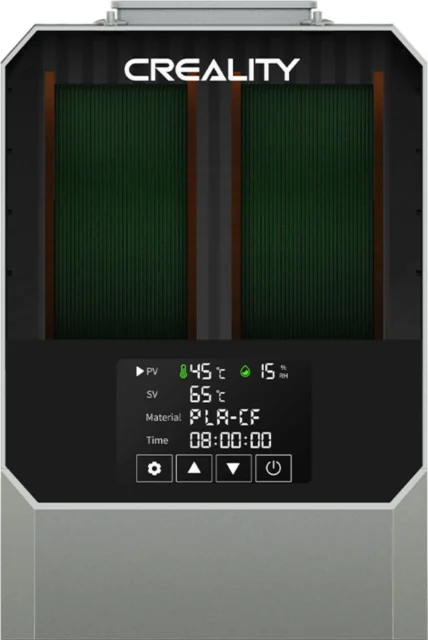
Creality Space Pi Filament Trockenbox Plus
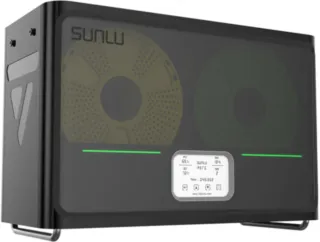
SUNLU FilaDryer S4
Wie stark solltest du die Düsentemperatur senken?
Senke sie um 5 bis 10 °C und prüfe, ob weniger Fäden entstehen. So steht es bei Prusa und bei Simplify3D. UltiMaker rät zu Schritten von 5 °C je Testdruck und nennt die Grenze: Wird es zu kühl, kommt zu wenig Material aus der Düse.
Bleib dabei im Bereich, den der Hersteller deines Filaments angibt. Die Bereiche liegen je nach Hersteller zwischen 225 und 260 °C:
- Prusament PETG: 250 °C, plus oder minus 10 °C (Datenblatt)
- Prusa-Wissensdatenbank für PETG allgemein: 230 °C für die erste Schicht, 240 °C für die übrigen
- Bambu PETG Basic: 230 bis 260 °C (Datenblatt)
- Polymaker PETG: 240 bis 260 °C (Datenblatt im Wiki)
- UltiMaker PETG: 225 bis 245 °C
Die passende Temperatur findest du mit einem Temperaturturm. Das ist ein Testdruck, bei dem der Drucker jede Etage mit einer anderen Temperatur druckt. Bambu Studio bringt ihn im Entwicklermodus als Kalibrierdruck mit; Bambu Lab richtet diese Kalibrierung an fortgeschrittene Nutzer mit Druckern anderer Hersteller und beschreibt das Ziel so: die Temperatur mit den wenigsten Problemen wie Stringing, schwacher Schichthaftung und Verzug.
Welche Retraction-Einstellungen helfen?
Bei Direct Drive reichen meist bis 2 mm, bei Bowden braucht es deutlich mehr; den genauen Wert zeigt ein Retraction-Test. Eine Retraction ist das kurze Zurückziehen des Filaments, bevor der Druckkopf zur nächsten Stelle fährt. Sie nimmt den Druck aus der Düse, damit dort nichts nachläuft. Wie lang sie sein muss, hängt vor allem davon ab, wo der Extruder sitzt.
- Direct Drive (Extruder direkt am Druckkopf): laut Simplify3D meist 0,5 bis 2 mm. Prusa nennt für den MK3 höchstens 2 mm, Bambu Lab rät allgemein zu höchstens 2 mm, weil eine zu lange Retraction die Düse verstopfen kann.
- Bowden (Extruder am Rahmen, Filament läuft durch einen Schlauch): deutlich länger. Das PrusaSlicer-Profil für den MINI nutzt 3,2 mm, Simplify3D nennt für manche Bowden-Extruder bis zu 15 mm.
- Geschwindigkeit: Simplify3D sieht den besten Bereich meist zwischen 20 und 100 mm/s. UltiMaker warnt: Eine lange Retraction belastet das Filament, eine sehr schnelle kann es im Extruder abschleifen.
Auch die Filamenthersteller geben Werte an. Bambu Lab nennt für PETG Basic 0,4 bis 0,8 mm bei 30 bis 60 mm/s, für PETG HF 0,8 bis 1,4 mm. Polymaker nennt für sein PETG 1 bis 3 mm bei 20 bis 40 mm/s.
Den richtigen Wert für deinen Drucker zeigt ein Retraction-Test. OrcaSlicer druckt dafür einen Turm, der von 0 auf 2 mm steigt, in Schritten von 0,1 mm; für Bowden-Extruder schlägt OrcaSlicer 1 bis 6 mm in Schritten von 0,2 mm vor. Nimm die kürzeste Länge, bei der der Turm sauber bleibt. Zieht er oben immer noch viele Fäden, rät Bambu Lab, das Filament zu trocknen und die Düse auf Undichtigkeit zu prüfen.
Eine weitere Stellschraube in PrusaSlicer ist die minimale Fahrstrecke, ab der zurückgezogen wird. Laut Prusa spart ein höherer Wert Druckzeit, bringt aber mehr Fäden.
Welche Leerfahrt-Einstellungen helfen?
Schnellere Leerfahrten verkürzen die Zeit, in der Kunststoff aus der Düse nachläuft. Perimeter nicht zu kreuzen hält die Düse über dem Teil, Wischen trennt den Faden ab. Leerfahrten sind die Bewegungen, bei denen der Druckkopf ohne zu drucken zur nächsten Stelle fährt.
- Schneller fahren. UltiMaker nennt für seine Drucker 150 mm/s, Polymaker für CoreXY-Drucker 200 mm/s und mehr. Bambu Studio fährt ab Werk schon 400 mm/s.
- Perimeter nicht kreuzen. Die Funktion legt die Leerfahrten so, dass der Druckkopf möglichst über dem Teil bleibt. Sie heißt in PrusaSlicer „Avoid crossing perimeters“ und in Bambu Studio „Avoid crossing wall“; Prusa und Bambu Lab nennen sie ausdrücklich gegen Stringing. Cura macht Ähnliches ab Werk mit Combing, zieht dabei aber nicht zurück. UltiMaker rät deshalb, bei „Max Comb Distance With No Retract“ eine Höchststrecke einzutragen. Ab Werk steht dort 0, und das heißt in Cura: keine Grenze.
- Wischen beim Zurückziehen. Eine kurze Wischbewegung der Düse trennt den Faden ab, so beschreibt es Polymaker. In PrusaSlicer passiert das während der Retraction; Prusa empfiehlt, „Wipe while retracting“ eingeschaltet zu lassen.
Solltest du Z-Hop bei PETG abschalten?
Nicht unbedingt: Stell ihn niedriger oder lass die Düse schräg statt senkrecht anheben. Z-Hop hebt die Düse bei Leerfahrten etwas an, in PrusaSlicer heißt die Einstellung „Lift height“, früher „Lift Z“. Prusa schreibt, ein niedrigerer Wert verringere Stringing, warnt aber gleich danach, dass die Düse ohne Anheben an das gedruckte Teil stoßen kann.
Seit PrusaSlicer 2.7 gibt es dafür einen Mittelweg. Laut Prusa kann senkrechtes Anheben Fäden verursachen, besonders mit breiteren Düsen; die Option „Use ramping lift“ hebt die Düse deshalb schräg während der Fahrt an. Bambu Studio bietet ein spiralförmiges Anheben an, das laut Bambu Lab Stringing verhindern kann. In Cura ist Z-Hop ab Werk ausgeschaltet.
Hilft Kühlung gegen Fäden?
Ja, Prusa rät, PETG zu kühlen, weil das Fäden und Nachlaufen verhindert und die Details sauber hält. Viel Lüfter heißt das aber nicht: Prusa rät, die ersten Schichten ohne Lüfter zu drucken und danach mit halber Leistung. Die Datenblätter nennen 50 % (Prusament), 0 bis 60 % (Bambu PETG Basic) und 20 bis 60 % (Polymaker). Prusa nennt auch den Preis: Wer ein möglichst belastbares Teil will, schaltet den Lüfter eher aus, weil die Schichten heißer besser miteinander verbinden. Für Sichtteile kühlst du also, für belastete Teile wägst du ab.
Kann eine verschmutzte Düse Fäden ziehen?
Ja. Laut Prusa kann PETG bei langem Drucken eine dünne Schicht in der Düse bilden, und die verursacht Fäden. Prusa rät deshalb, die Düse vor dem Druck gründlich zu reinigen. Bambu Lab nennt als weitere Ursache eine verschlissene Düse, die du dann tauschst. Ist die Düse ganz zu, hilft unser Ratgeber zur verstopften Nozzle.
Reinigungsnadeln für die Düse
3DJAKE – Düsen-Reinigungsset – 10 Nadeln 0,3 mm
3D-basics – Cleaning Needles 0,3 mm – 15 Stück
Prusa – Nozzle Cleaning Needle – 5 Stück
Was ist Coasting, und wann hilft es?
Coasting ersetzt das letzte Stück einer Druckbahn durch eine Leerfahrt. Das Material, das ohnehin nachläuft, druckt dieses letzte Stück, so beschreibt es die Einstellung in Cura; dort steht sie unter „Experimentell“ und ist ab Werk aus.
Polymaker schreibt, dass Coasting bei den meisten günstigen Bowden-Druckern die Druckqualität wahrscheinlich verbessert, gerade mit PETG. Hast du dagegen kein Stringing-Problem, kann Coasting Löcher in die Seitenwände reißen. Schalte es also nur ein, wenn Temperatur und Retraction nicht reichen.
Hilft es, langsamer oder schneller zu drucken?
Belegt ist das nur für die Leerfahrten: Schnelleres Fahren verringert Fäden. Dass langsameres oder schnelleres Drucken selbst Fäden verringert, dafür haben wir keinen Herstellerhinweis gefunden. Die Datenblätter erlauben PETG dabei viel: Prusament PETG und Bambu PETG Basic bis 200 mm/s, Bambu PETG HF und Polymaker PETG bis 300 mm/s. UltiMaker warnt aber: Hast du die Temperatur gesenkt, druck nicht zu schnell, sonst kommt zu wenig Material.
Wie entfernst du Fäden nach dem Druck?
Mit Heißluft: Prusa rät, einen Heißluftföhn auf etwa 200 °C zu stellen und ihn ein bis zwei Sekunden auf die Fäden zu richten. Länger nicht, sonst verformt sich das Teil. Ein Feuerzeug geht laut Prusa und Bambu Lab oft auch, aber nur sehr vorsichtig und kurz. Polymaker nennt als Alternative eine Rasierklinge.
Bambu Lab und Polymaker versprechen für ihre neueren PETG-Sorten weniger Fäden; geprüft haben wir das nicht. Aktuelle Preise findest du im Filament-Preisindex, Eigenschaften und Druckwerte auf unserer Seite zu PETG.
PETG im Preisvergleich
Elegoo · Rapid PETG Gelb · 1,75 mm · 1 kg
GEEETECH · PETG Grau · 1,75 mm · 1 kg
FormFutura · ReFill PETG Gelbgrün · 1.75 mm · 0.75 kg
Quellen
- Prusa: Stringing and oozing, PETG, Drying filament
- Bambu Lab: Stringing and Oozing, Dry Filament, Nachbearbeitung
- UltiMaker und Polymaker: Stringing, Hairy or stringy prints